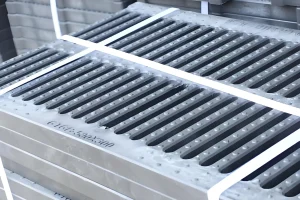
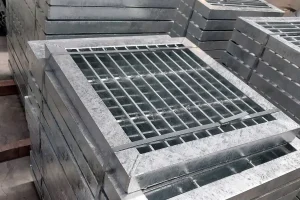
Công nghệ mạ kẽm nhúng nóng nắp hố ga được áp dụng tại Xi Mạ An Pha nhằm nâng cao chất lượng sản phẩm và tăng độ bền tuổi thọ cho các công trình thoát nước.
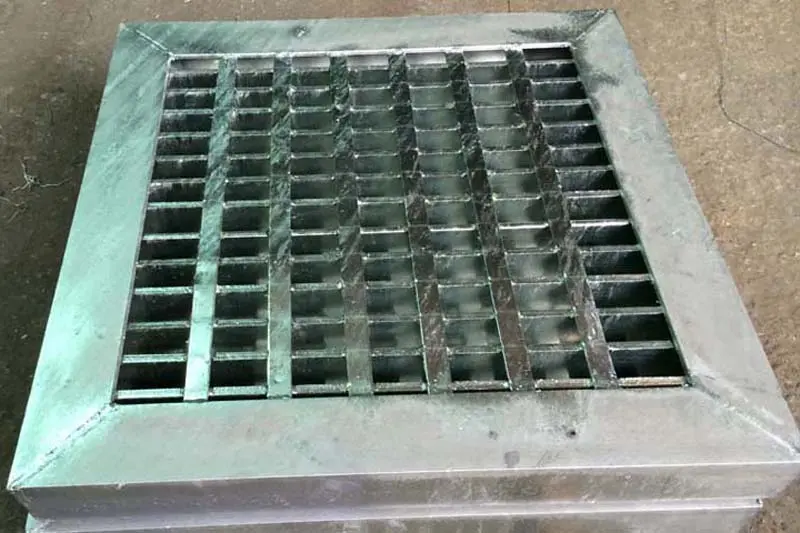
Trong gia công cơ khí kết cấu hạ tầng, nắp hố ga (đặc biệt là dạng tấm sàn grating nan thép hoặc tấm tôn gân dập gờ) được xếp vào nhóm cấu kiện phức tạp khi đưa vào bể mạ. Mật độ thanh la dày đặc, khoảng cách khe thoát nước hẹp, đi kèm khung thép chữ V dày và các chi tiết bản lề, tai khóa chống trộm khiến quá trình mạ rất dễ gặp lỗi: kẽm đọng bít kín khe thoát nước, vặn vênh khung bao gây bập bênh khi đậy nắp, hoặc kẹt cứng khớp xoay bản lề.
Áp dụng chuẩn xác công nghệ nắp hố ga mạ kẽm nhúng nóng với kỹ thuật gá đặt và vắt kẽm chuyên sâu là chìa khóa để cho ra đời những sản phẩm vừa đạt chuẩn chịu lực, vừa phẳng phiu và thẩm mỹ.
Thách thức kỹ thuật khi mạ kẽm nắp hố ga và tấm grating
Sự kết hợp giữa nhiều chi tiết có độ dày mỏng và hình dạng khác nhau trên cùng một sản phẩm tạo ra những trở ngại lớn trong quá trình nhúng kẽm nóng chảy:
Nguy cơ vặn xoắn và cong vênh do sốc nhiệt
Khung bao nắp hố ga thường dùng thép góc chữ V dày từ 6mm – 10mm, trong khi các thanh la chịu lực bên trong chỉ dày từ 3mm – 5mm. Khi nhúng chìm vào bể kẽm nóng chảy ở 450°C, tốc độ giãn nở vì nhiệt giữa khung V và hệ nan thép không đồng đều. Nếu không có biện pháp giằng chống hoặc góc nhúng không hợp lý, nắp sẽ bị cong vênh dạng cánh én, khi đặt vào miệng hố ga bê tông sẽ bị cập kênh, phát ra tiếng động lớn khi xe cộ cán qua.
Hiện tượng đọng màng kẽm bít kín khe thoát nước
Khoảng cách giữa các thanh la chịu lực thường chỉ từ 30mm đến 40mm. Khi nhấc nắp ra khỏi bể mạ, sức căng bề mặt của kẽm lỏng rất dễ tạo thành các màng kẽm đặc bịt kín các khe hở, làm giảm đáng kể diện tích thu nước mưa của miệng ga và gây mất thẩm mỹ nghiêm trọng.
Kẹt cứng khớp xoay bản lề và lỗ xỏ bulong khóa
Nắp hố ga hiện đại hầu hết đều tích hợp bản lề chống trộm và lỗ bắt bulong siết chặt với khung bao. Kẽm lỏng khi đông kết trong các khe hở cơ khí này sẽ biến bản lề thành một khối cố định, buộc thợ cơ khí phải dùng máy cắt đục lại, làm trầy xước và mất đi lớp mạ bảo vệ tại các khớp động.
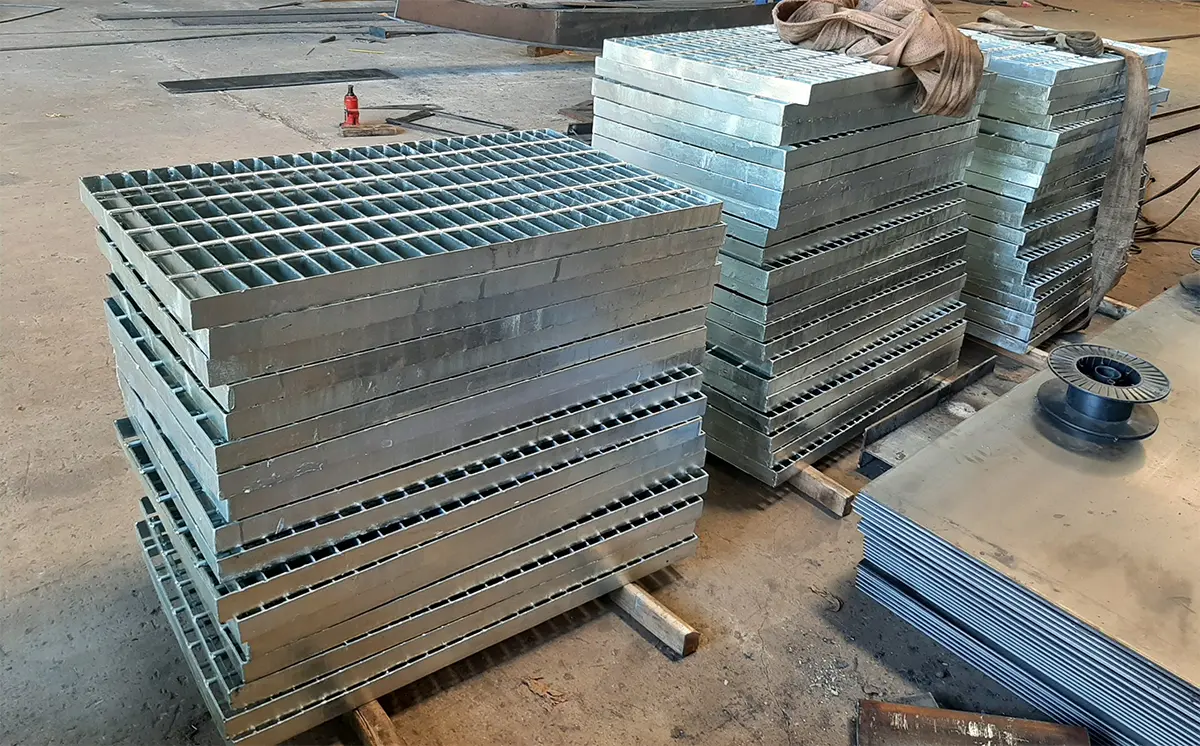
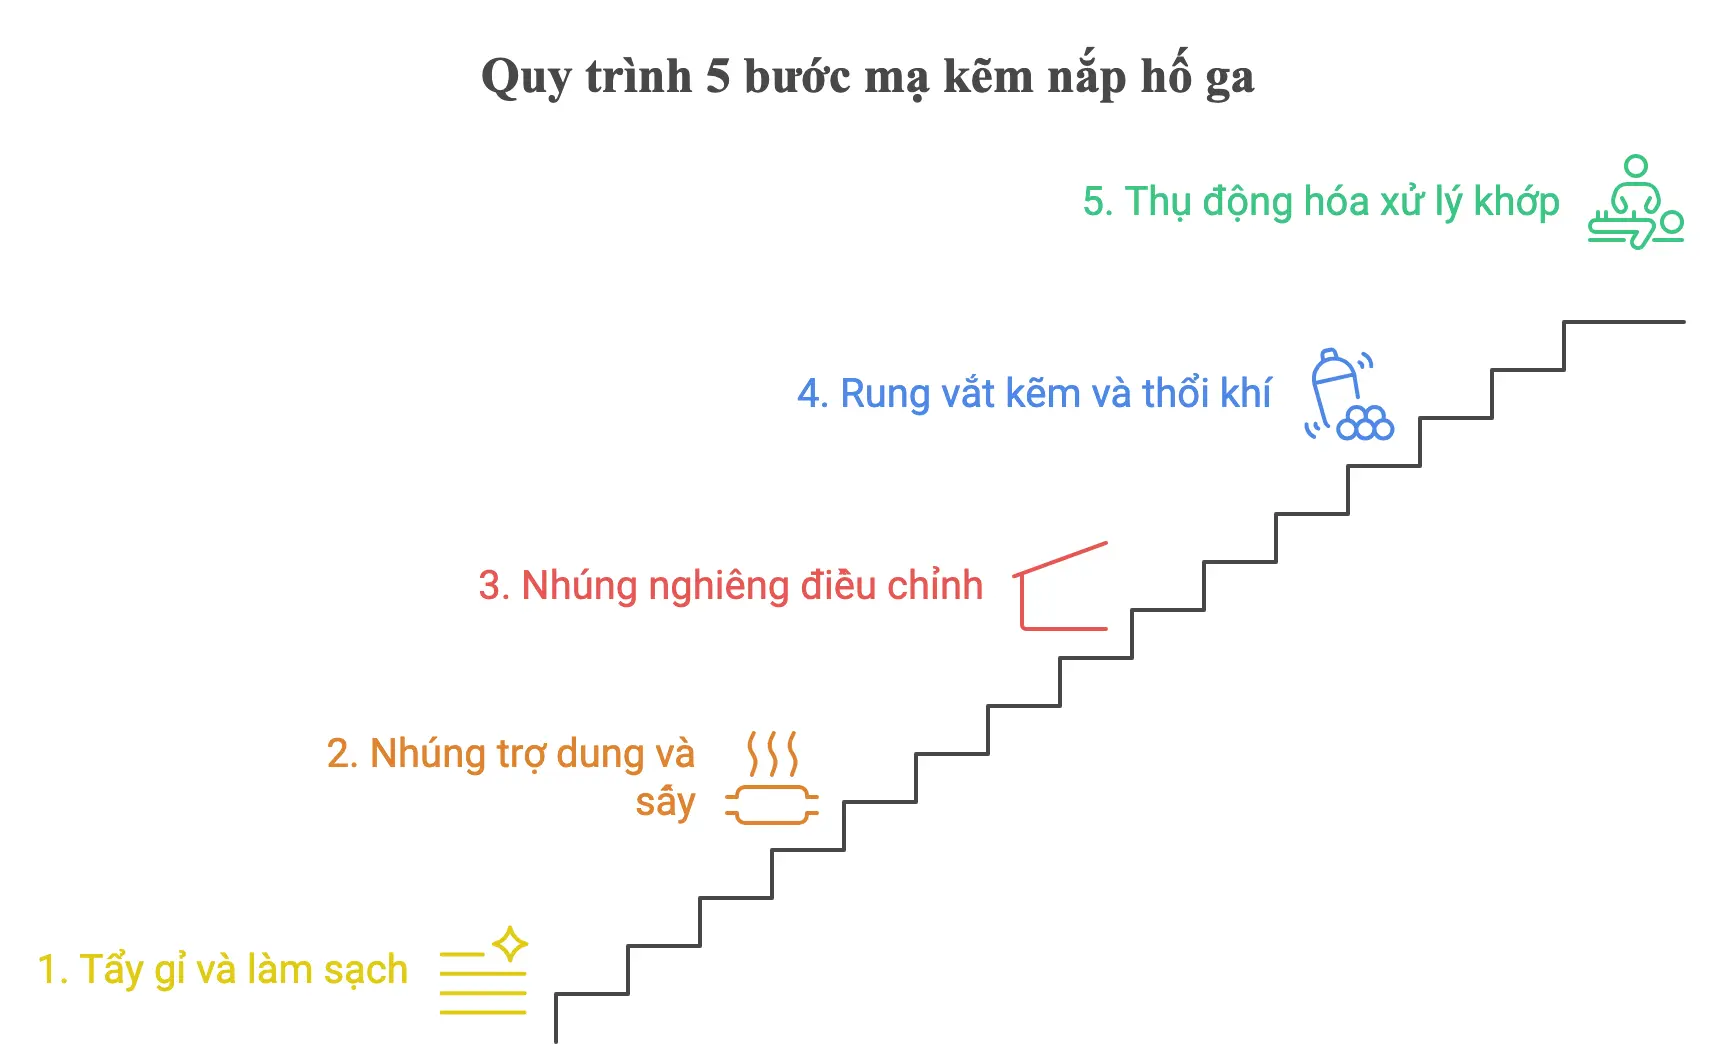
Quy trình công nghệ mạ kẽm nhúng nóng nắp hố ga chuyên sâu tại An Pha
Để xử lý triệt để các lỗi kỹ thuật trên, Xi Mạ An Pha vận hành quy trình kiểm soát nhiệt và cơ học chuyên biệt:
Bước 1: Tẩy gỉ và làm sạch hóa học đa tầng
Nắp hố ga sau khi hàn tổ hợp được ngâm qua bể tẩy dầu kiềm và bể axit clohydric ($HCl$) nồng độ kiểm soát để đánh bay hoàn toàn vảy cán nóng, dầu cắt gọt và xỉ hàn bám ở chân các thanh la. Khâu rửa nước sạch sau đó được thực hiện kỹ lưỡng để loại bỏ muối sắt bám dính, đảm bảo bề mặt thép hoàn toàn tinh khiết.
Bước 2: Nhúng trợ dung (Fluxing) và sấy gia nhiệt sơ bộ
Cấu kiện được nhúng qua dung dịch trợ dung kẽm amoni clorua để chống oxy hóa bề mặt trước khi vào bể mạ. Tiếp theo, nắp hố ga được chuyển vào buồng sấy cưỡng bức nhằm nâng nhiệt độ phôi lên 100°C – 150°C. Thao tác sấy sơ bộ này vừa làm khô hoàn toàn hơi ẩm (ngăn bắn nổ kẽm), vừa giảm thiểu sốc nhiệt đột ngột khi chạm mặt kẽm lỏng.
Bước 3: Kỹ thuật nhúng nghiêng và điều chỉnh góc nâng
Đội ngũ kỹ thuật viên An Pha tính toán góc gá treo nghiêng từ 30° đến 45° tùy theo kích thước nắp. Góc nghiêng này giúp kẽm lỏng tràn vào nhanh chóng, đồng thời giúp bọt khí và khói xỉ thoát ra ngoài dễ dàng, ngăn chặn hiện tượng tạo bọt khí gây khuyết tật lớp mạ ở mặt dưới tấm nắp.
Bước 4: Công nghệ rung vắt kẽm và thổi khí áp lực cao
Ngay tại thời điểm nắp được cẩu trục kéo từ từ ra khỏi mặt bể kẽm, hệ thống rung chấn cơ học kết hợp vòi phun khí nóng áp lực cao được kích hoạt. Lực rung và luồng khí sẽ đánh tan sức căng bề mặt, cuốn sạch toàn bộ kẽm thừa đọng tại các khe nan, rãnh thoát nước và các lỗ xỏ bulong trước khi kẽm kịp đông đặc.
Bước 5: Thụ động hóa và xử lý khớp động thủ công
Sau khi nhúng nguội trong bể nước có pha hóa chất thụ động hóa bề mặt (để ngăn ngừa hiện tượng rỉ trắng gỉ kẽm khi lưu kho ngoài trời), các kỹ thuật viên sẽ kiểm tra chuyển động của bản lề. Bất kỳ vết xỉ thừa nào còn sót lại tại khớp xoay đều được xử lý cơ học mịn màng, đảm bảo bản lề đóng mở êm ái mà không làm tổn hại đến lớp phủ kẽm xung quanh.
Lưu ý cho xưởng cơ khí khi gia công phôi nắp hố ga trước khi mạ
Để sản phẩm hoàn thiện đạt độ phẳng và lớp mạ đẹp nhất, đơn vị gia công cơ khí nên phối hợp cùng xưởng mạ ở khâu thiết kế:
- Tạo độ hở thích hợp cho bản lề: Khớp xoay bản lề cần có khe hở tối thiểu 2.5mm – 3mm để kẽm lỏng chảy qua tự do mà không làm bó cứng trục xoay.
- Gia cố thanh giằng chống biến dạng: Đối với các nắp hố ga có kích thước lớn (chiều dài trên 1m), cần hàn thêm các thanh giằng tạm thời ở giữa khung V để cố định khẩu độ khung trong suốt quá trình nhúng nhiệt. Thanh giằng này sẽ được cắt bỏ sau khi mạ xong.
- Lỗ xỏ bulong khóa: Cần đột lỗ có đường kính lớn hơn đường kính thân bulong từ 1.5mm – 2mm để bù trừ cho độ dày của lớp kẽm bám sau mạ.
Đảm bảo độ chính xác cơ học và thẩm mỹ cho hạ tầng đô thị
Áp dụng đúng công nghệ nắp hố ga mạ kẽm nhúng nóng không chỉ đơn thuần là tạo ra một lớp chống rỉ, mà là duy trì chính xác từng dung sai lắp ghép cơ khí của sản phẩm. Một bộ nắp hố ga thẳng thớm, khe nan thoáng sạch và bản lề trơn tru chính là lời khẳng định rõ ràng nhất cho năng lực thi công chuyên nghiệp của nhà thầu trước các đơn vị tư vấn giám sát.
HỖ TRỢ KỸ THUẬT & GIA CÔNG MẠ KẼM NẮP HỐ GA
Bạn đang tìm kiếm giải pháp gia công mạ kẽm nhúng nóng nắp hố ga, tấm grating hạ tầng không bít khe, không vênh khung và bản lề xoay mượt mà? Hãy liên hệ ngay với Xi Mạ An Pha để nhận sự tư vấn kỹ thuật chuyên sâu và báo giá tốt nhất cho xưởng sản xuất của bạn.
Chuyên gia công mạ kẽm nhúng nóng và mạ kẽm điện phân cho thép hình, thép ống, ty ren và nhiều sản phẩm cơ khí khác tại TP.HCM và khu vực phía Nam.CÔNG TY TNHH TM DV SX KT CƠ KHÍ ANPHA
Hotline: 0901 262 653
Email: anphaxima@gmail.com
Website: https://ximaanpha.com
Địa chỉ: Số 81 Võ Văn Bách, xã Bình Mỹ, TP.HCM